¿Por qué no hay una fórmula universal de toneladas por puerta?
La fuerza de gofrado de la puerta está influenciada por el área de contacto bajo presión, el comportamiento de rendimiento de la hoja, el grosor, la profundidad del patrón, la lubricación, la geometría del troquel y si se requiere la sujeción en blanco. Una simple regla de "ancho de puerta multiplicado por un tonelaje fijo" puede ser engañosa.
El concepto de partida de ingeniería es la fuerza relacionada con el área de formación efectiva multiplicada por la presión de formación requerida, con tolerancias para el proceso y la ventana de operación de la máquina. La parte difícil es determinar las condiciones correctas de presión y contacto para el troquel real.
Las variables de panel que cambian la recomendación
Material y espesor son los primeros insumos, pero no son suficientes. Un patrón decorativo poco profundo y un diseño profundo de varios niveles pueden requerir diferentes estrategias de formación incluso en hojas idénticas.
- Longitud del panel, anchura y área grabada en relieve eficaz
- Acero, chapa galvanizada o grado de acero inoxidable
- Grosor y tolerancia de la lámina
- Profundidad, nitidez y distribución del patrón
- Muere la construcción, la altura cerrada y la secuencia de contacto
- Método de formación de acción simple o doble acción
Donde encajan los rangos de capacidad comunes
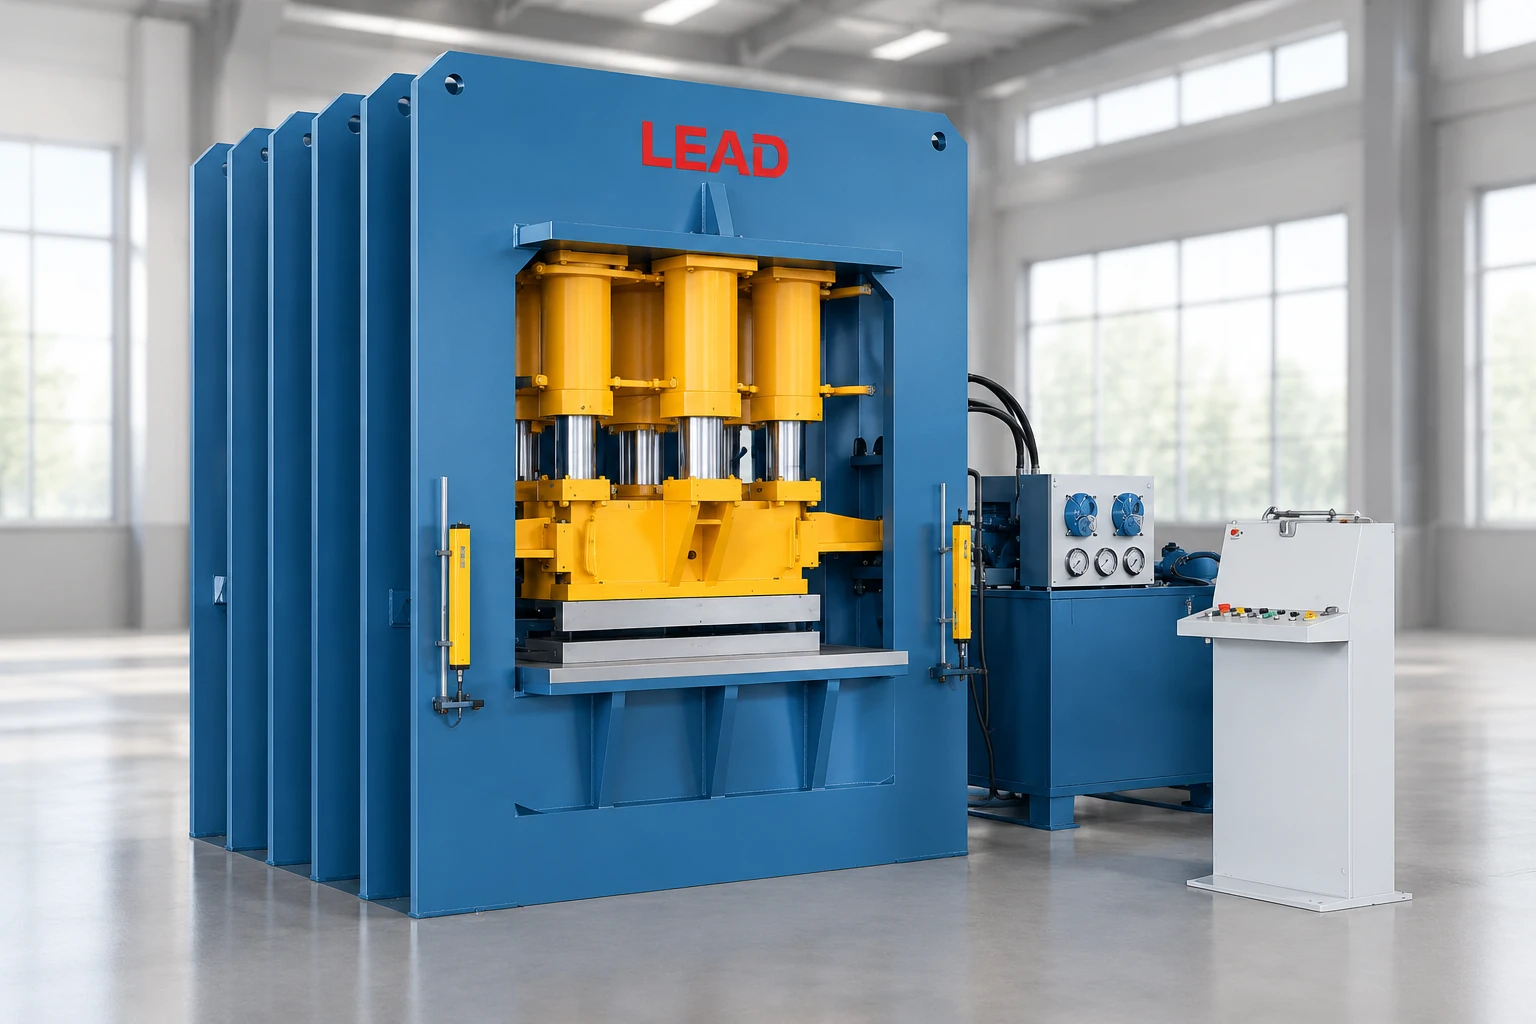
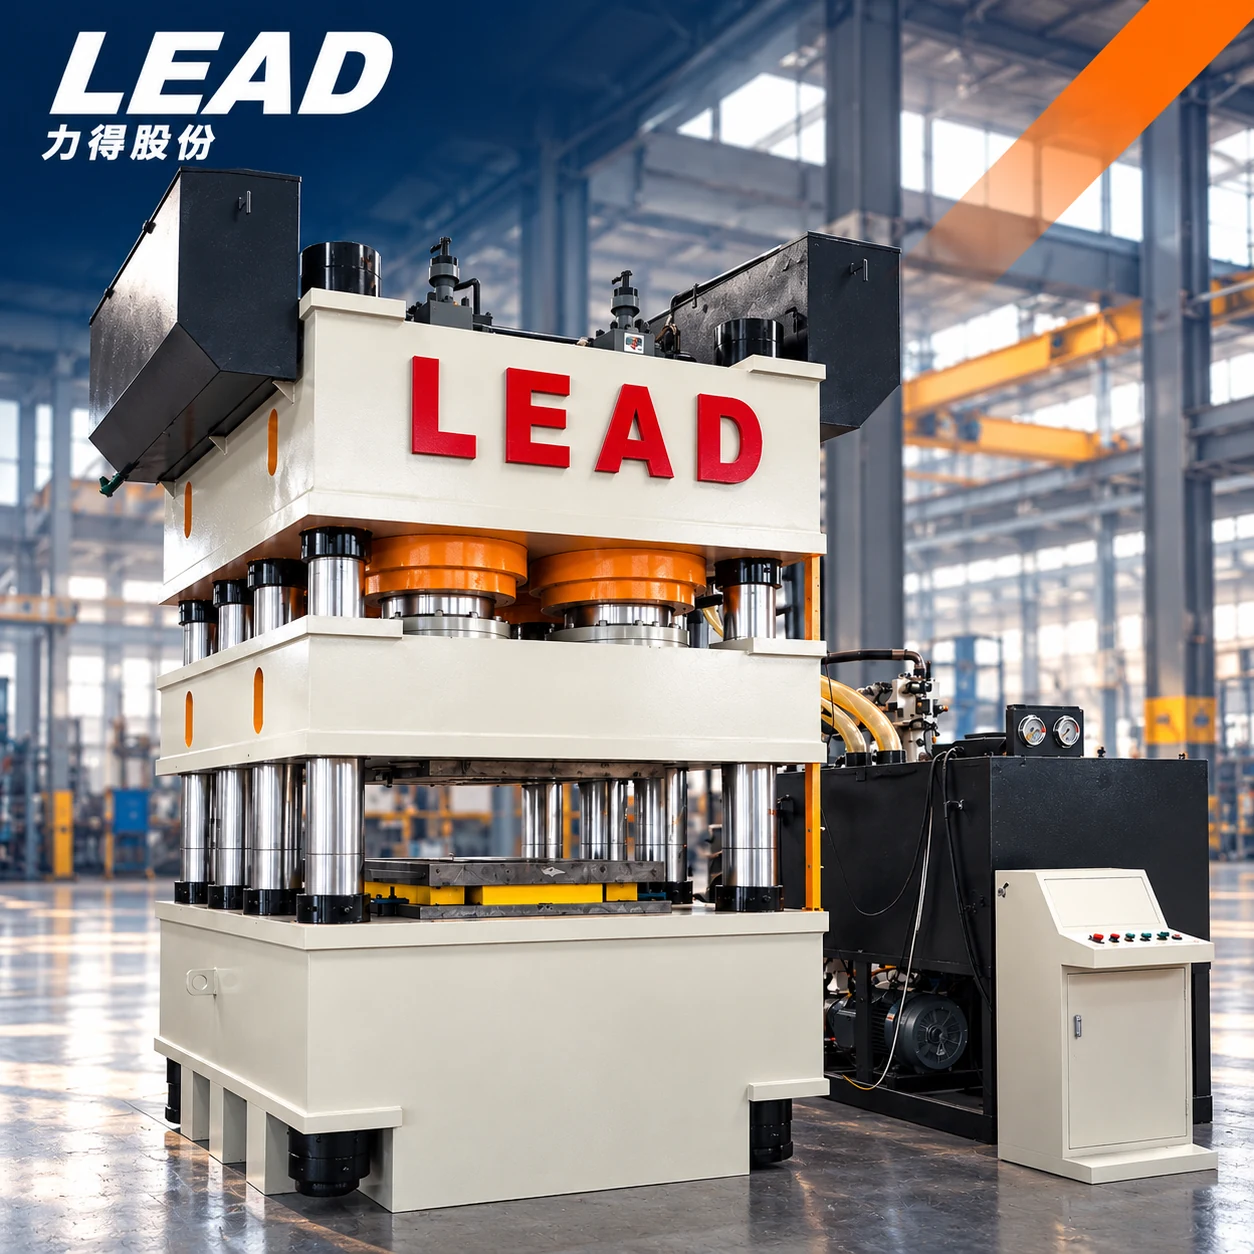
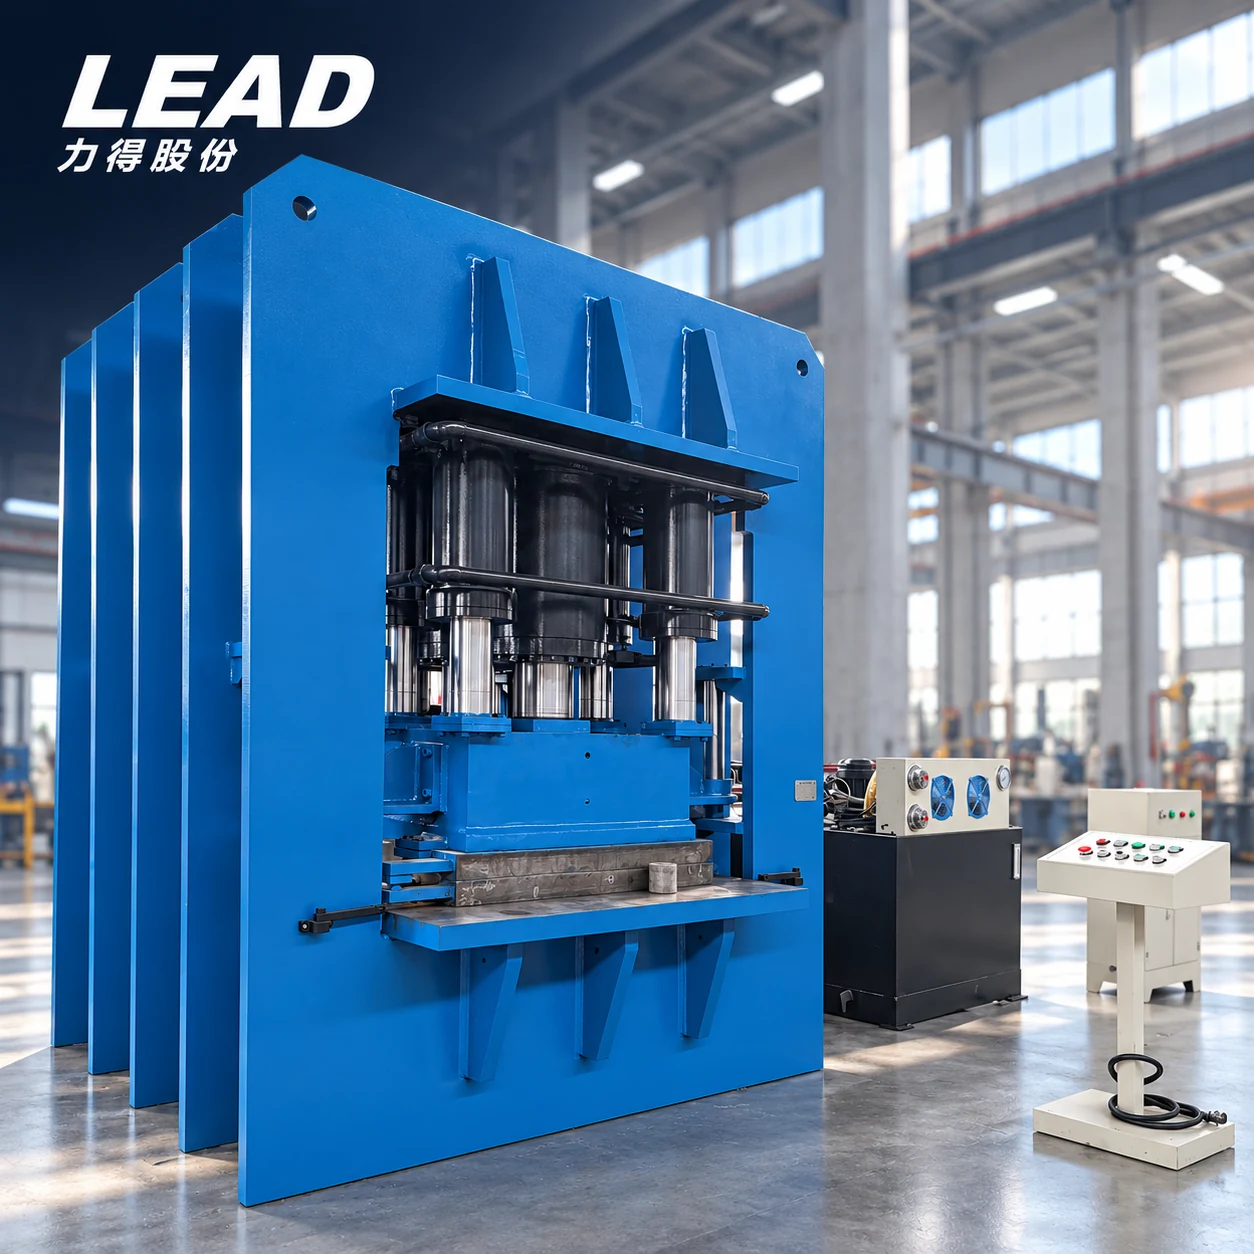
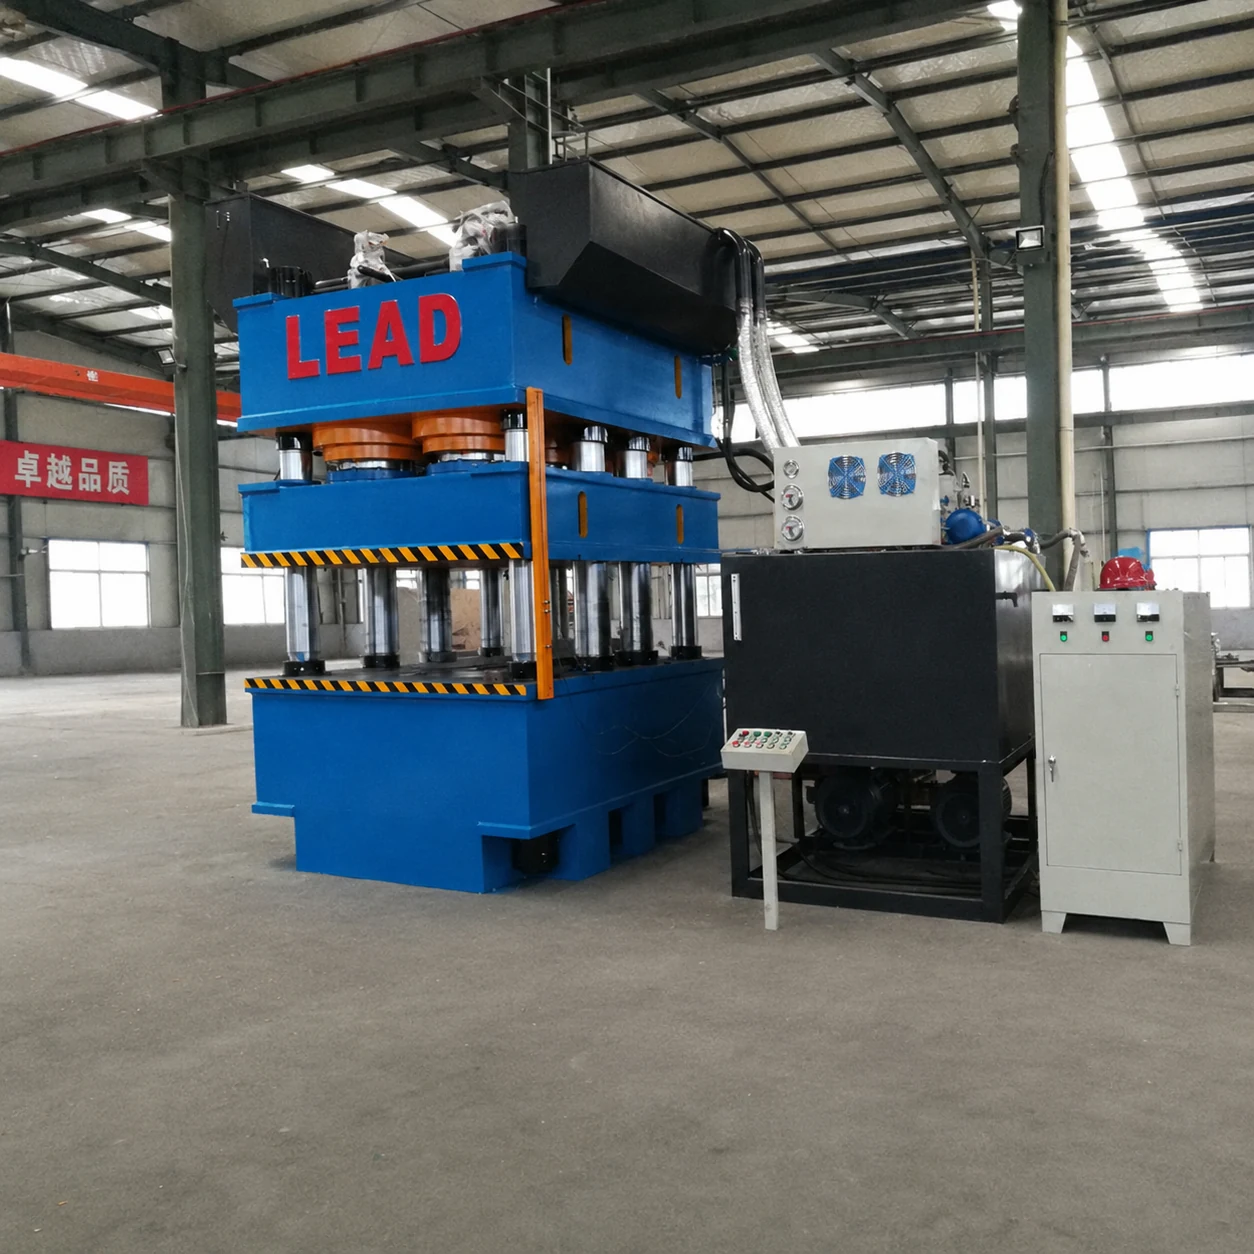
Muchos proyectos de puertas estándar comienzan evaluando máquinas entre 2000T y 3000T. Paneles más grandes, patrones más profundos o condiciones materiales más exigentes pueden mover la discusión hacia 3600T o 4500T.
Estos rangos son solo indicativos. Una prensa de mayor capacidad también necesita una mesa adecuada, rigidez del marco, flujo hidráulico y sistema de guía. El tonelaje sin la geometría de trabajo correcta no resuelve la aplicación.
Por qué correr al límite es una mala estrategia
No se debe seleccionar una prensa de manera que cada ciclo requiera su fuerza máxima absoluta. Una ventana de ingeniería razonable soporta la variación del proceso, el desgaste de la herramienta y una operación estable a largo plazo.
El sobredimensionamiento sin revisión también puede aumentar la inversión, la demanda de energía, los requisitos de cimentación y la huella de la máquina. El objetivo es un rango de trabajo apropiado, no el número más grande en la cotización.
Qué enviar a LEAD para una revisión de tonelaje
Envíe el dibujo o una fotografía de patrón claro con las dimensiones, el material y el grosor. Incluya la información de morir y una foto de muestra si está disponible. Para patrones complejos, una muestra física o datos de ensayo es especialmente útil.
LEAD puede entonces revisar fuerza, estructura del marco, acción, mesa, luz de día y configuración hidráulica como una propuesta única en lugar de cotizar tonaje de manera aislada.
¿Necesitas una recomendación de máquina?
Envíe su dibujo de panel, material, espesor y objetivo de producción. Los ingenieros de LEAD revisarán la aplicación y propondrán una configuración adecuada.
Solicita una revisión de ingeniería ↗